

Le presse piegatrici idrauliche utilizzano una-pompa a motore per spingere il pistone tramite la pressione dell'olio-una tecnologia matura perfezionata nel corso di decenni. I servofreni elettrici puri, al contrario, azionano il pistone direttamente con un servomotore e una vite a ricircolo di sfere, eliminando il circuito idraulico per un design più semplice e compatto. Questo è il percorso di aggiornamento che sta prendendo piede negli ultimi anni. La differenza fondamentale tra i due risiede nel sistema di azionamento.
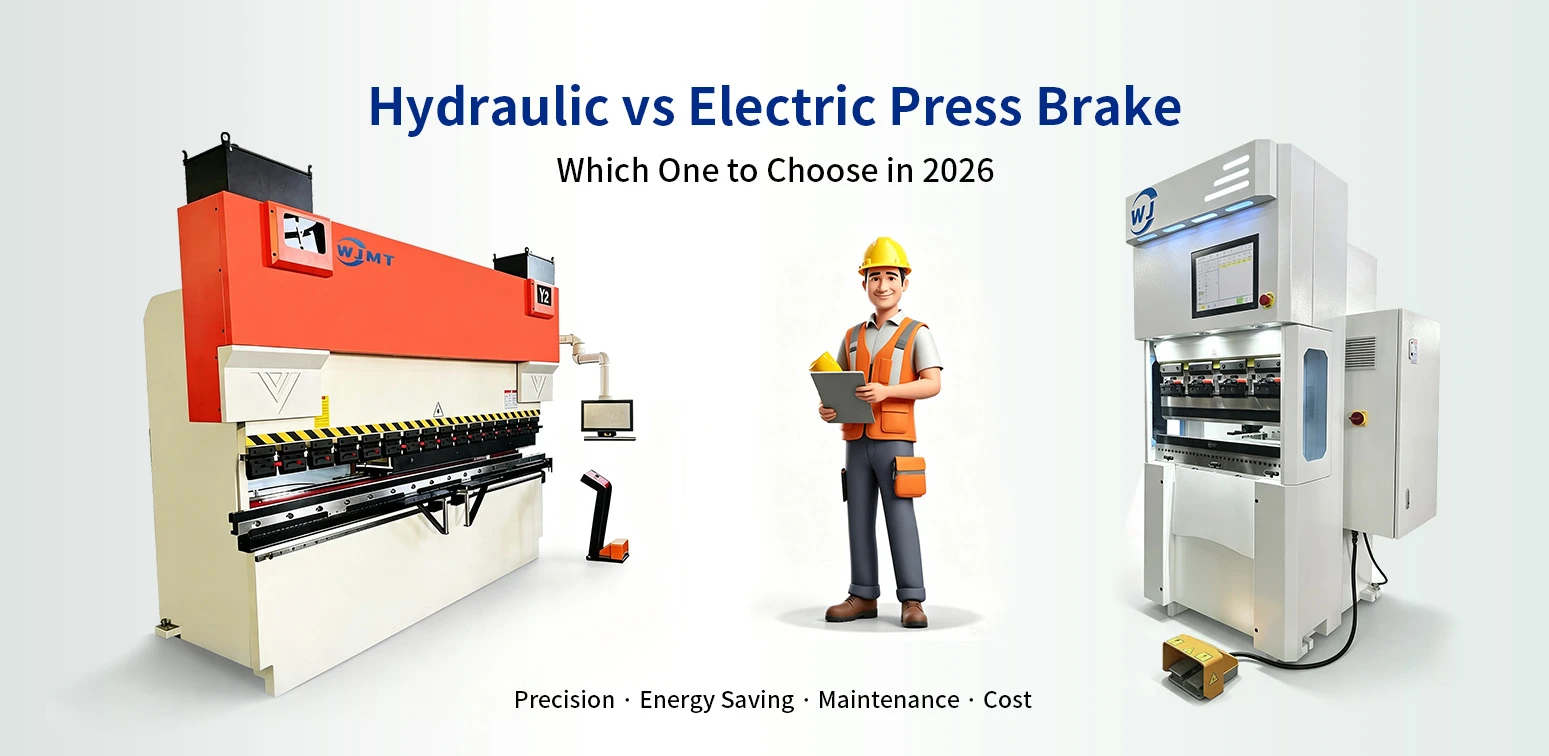
Idraulico: costruito per carichi pesanti e a basso costo
Con lo stesso budget, ottieni una macchina dal tonnellaggio più elevato, rendendo l'idraulica ideale per piastre spesse, pezzi lunghi e lavori di-carico elevato-come strutture in acciaio, telai pesanti e involucri con pareti spesse-. La tecnologia è matura, i pezzi di ricambio sono ampiamente disponibili e la competenza in materia di assistenza è facile da trovare, il che mantiene basso il prezzo iniziale.
Gli svantaggi sono triplici: la precisione varia con la temperatura dell'olio durante lunghi cicli di produzione; le guarnizioni invecchiate possono perdere e contaminare il pezzo; e il consumo energetico al minimo rimane elevato, poiché la pompa funziona continuamente, generando calore che si aggiunge al carico di raffreddamento dell'officina.
Elettrico: Precisione e bassi consumi
Il servocontrollo-a circuito chiuso offre una precisione di posizionamento di ±0,01 mm, producendo angoli di piega costanti e meno scarti-adatto per componenti di precisione. Senza olio idraulico nel sistema, il rischio di macchiare d'olio la parte è pari a zero, rendendo i freni elettrici adatti per apparecchiature mediche, elettroniche, alimentari e pannelli di elettrodomestici dove la qualità della superficie è importante. Il servomotore assorbe potenza solo quando necessario, riducendo il consumo energetico complessivo del 30%–70% rispetto a una macchina idraulica dello stesso tonnellaggio ed eliminando i cambi dell'olio e le sostituzioni dei filtri dalla routine di manutenzione.
Il limite è rappresentato dai lavori pesanti-: al di sotto delle 100-300 tonnellate il divario di prezzo si è ridotto, ma per lamiere spesse superiori a 250 tonnellate, pezzi superiori a 8 metri o carichi di 400-1000 tonnellate, l'idraulica è ancora il valore migliore. Inoltre non è-esente da manutenzione-la vite a ricircolo di sfere necessita di ingrassaggio ogni 500 ore e la scala lineare richiede una pulizia periodica.
Come scegliere
Adatta la macchina al pezzo in lavorazione: lamiera spessa, tonnellaggio elevato e piegatura grossolana richiedono l'idraulica; lamiere sottili, piccole parti e le esigenze di precisione e qualità della superficie richiedono l'elettricità.
Abbinalo al modello di produzione: le lavorazioni a-prodotto singolo e ad alto-volume preferiscono l'idraulica per ridurre i costi; l'alto-mix, il basso-volume, i cambi frequenti o la prototipazione di ricerca e sviluppo preferiscono l'elettrico, dove i parametri di piegatura possono essere memorizzati digitalmente per una configurazione più rapida.
Abbinalo all'orizzonte di costo: per le esigenze di capacità a breve-termine, l'idraulica ha il prezzo di entrata più basso; per la produzione a lungo-termine in cui il costo totale conta, l'elettricità ripaga la differenza entro pochi anni attraverso risparmi energetici e di manutenzione.
L’idraulica è la scelta pragmatica per la formatura pesante e grezza, mentre l’elettrico è il percorso di aggiornamento per la fabbricazione di precisione. L'idraulica rimane la base installata; l’elettrico rappresenta la direzione della crescita.